¿Por qué se pega la pulpa en tus moldes de empaque de huevo y cómo evitarlo sin dañarlos?

La pulpa se pega a los moldes de empaque de huevo porque los aditivos y químicos del proceso (como ácido bórico, sulfúrico o rosina) forman una costra sobre el metal y la fibra húmeda se ancla mecánicamente en los microporos del acero o aluminio. La solución no es limpiar más seguido ni pulir el molde, sino aplicar una barrera antiadherente que impida ese anclaje desde el origen.
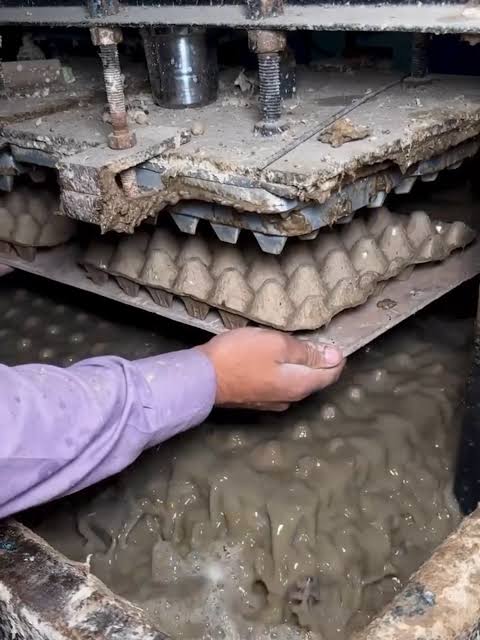
Moldes de pulpa moldeada para empaque de huevo con problemas de adherencia

En la fabricación de empaque de huevo, el mayor enemigo no es la máquina: es el paro no programado. Un molde que empieza a retener fibra, que deja rebaba o que obliga al operador a raspar cada dos horas te cuesta merma, tiempo de línea y, eventualmente, el molde completo.

Si te pasa, no es falta de limpieza. Es falta de antiadherencia.

Las 3 causas reales de la adherencia en pulpa moldeada

1. Acumulación de finos y aditivos de proceso

La pulpa para empaque de huevo lleva aditivos de encolado, refuerzo y resistencia al agua —rosina, ceras, agentes de resistencia en húmedo y, en procesos donde se usa, ácido bórico—. Con la humedad y la temperatura del ciclo, esos finos terminan literalmente horneándose sobre el acero o aluminio del molde y forman una costra que crece con cada ciclo.

2. El ciclo de mojado y secado a alta temperatura

Tu molde trabaja en un ciclo constante: succión al vacío, formación del blanco húmedo y secado o prensado en caliente. Sin una barrera entre la fibra y el metal, la pulpa húmeda se ancla mecánicamente en los microporos del sustrato cada vez que pasa por ese ciclo térmico.

3. Desgaste químico que alimenta el círculo vicioso

Los ácidos del proceso —bórico, sulfúrico, HCl— son corrosivos. Con el tiempo atacan el sustrato, lo vuelven más poroso y rugoso a nivel microscópico, y esa rugosidad adicional hace que la fibra se pegue todavía más en el siguiente ciclo. Es un círculo que solo empeora si no se interrumpe.

El error que daña tus moldes (y no resuelve nada)

Lo que vemos con más frecuencia en planta: pulir con lija o cepillo de alambre, o aplicar siliconas y desmoldantes temporales.

Pulir solo hace el molde más rugoso a nivel microscópico y le quita dimensiones críticas al diseño del molde.
Las siliconas y desmoldantes temporales contaminan la pulpa (un problema serio si el empaque va a tener contacto indirecto con alimento) y duran apenas un turno de producción.

Ninguna de las dos resuelve la causa: solo enmascaran el síntoma unas horas.

La solución: recubrimiento antiadherente PFA especializado para pulpa moldeada

Para este problema específico existe el PQFLON D 21-13, un sistema PFA de dos capas diseñado para moldes de pulpa moldeada y empaque de huevo. No es un PTFE genérico adaptado: es un sistema pensado desde cero para el ambiente químico y térmico de la pulpa.

ANTIADHERENCIA REAL

Coeficiente de fricción estática de 0.1. La fibra no se ancla en el sustrato, el desmoldeo es limpio y continuo, y no queda pelusa en el casillero.

RESISTENCIA HASTA 260 °C

Mantiene su estabilidad y su desempeño antiadherente durante los ciclos de secado y formado en caliente, sin ablandarse ni degradarse con el uso repetido.

RESISTENCIA QUÍMICA AL PROCESO

Protege el molde frente a ácidos y químicos habituales del proceso —bórico, sulfúrico, HCl—, evitando la corrosión y la degradación del recubrimiento en un ambiente húmedo y continuo.

Sistema PFA PQFLON D 21-13 de 2 capas

Ficha técnica rápida PQFLON D 21-13

EspecificaciónDetalle
SistemaPFA, 2 capas
Espesor15 a 50 µm
Sustratos compatiblesAcero, acero inoxidable, aluminio
AcabadosNegro, Verde
Temperatura máxima de uso260 °C
Contacto con alimentosCumple FDA 21 CFR y Reglamento (CE) No. 2023/2006, aplicado conforme al método y completamente curado

¿Cuándo debes recubrir tu molde?

  • Limpieza cada vez más frecuente del molde
  • Necesitas raspar o golpear el molde para lograr el desmoldeo
  • El acabado del empaque sale con manchas, rebaba o fibra pegada
  • Ya hay óxido o picaduras visibles en la superficie del molde

Recubrir un molde existente es, en la gran mayoría de los casos, más barato y más rápido que fabricar uno nuevo.

Preguntas frecuentes

Porque el problema no es superficial: los aditivos y químicos del proceso forman una costra que se ancla en los microporos del metal con cada ciclo de calor y humedad. Limpiar retira el síntoma, no la causa.

No. Pulir aumenta la rugosidad microscópica del metal, lo que en realidad facilita que la fibra se ancle todavía más, además de alterar las dimensiones originales del molde.

No. Funcionan como parche temporal —duran apenas un turno— y pueden contaminar la pulpa, lo cual es un riesgo en empaque con contacto alimentario.

Un sistema como PQFLON D 21-13 está formulado y probado específicamente para resistir los ácidos del proceso (bórico, sulfúrico, HCl) y los ciclos térmicos de secado en caliente hasta 260 °C, además de cumplir con las regulaciones de contacto alimentario cuando se aplica y cura correctamente.

En la mayoría de los casos, recubrir un molde en buen estado estructural cuesta significativamente menos que fabricar uno nuevo y resuelve el problema de raíz.

¿Tienes moldes con problemas de adherencia?

En Proquímica evaluamos tu caso sin costo. Envíanos fotografías del molde, dimensiones, material base (acero, inoxidable o aluminio) y temperatura de trabajo y te decimos si el PQFLON D 21-13 es el sistema correcto para tu línea.